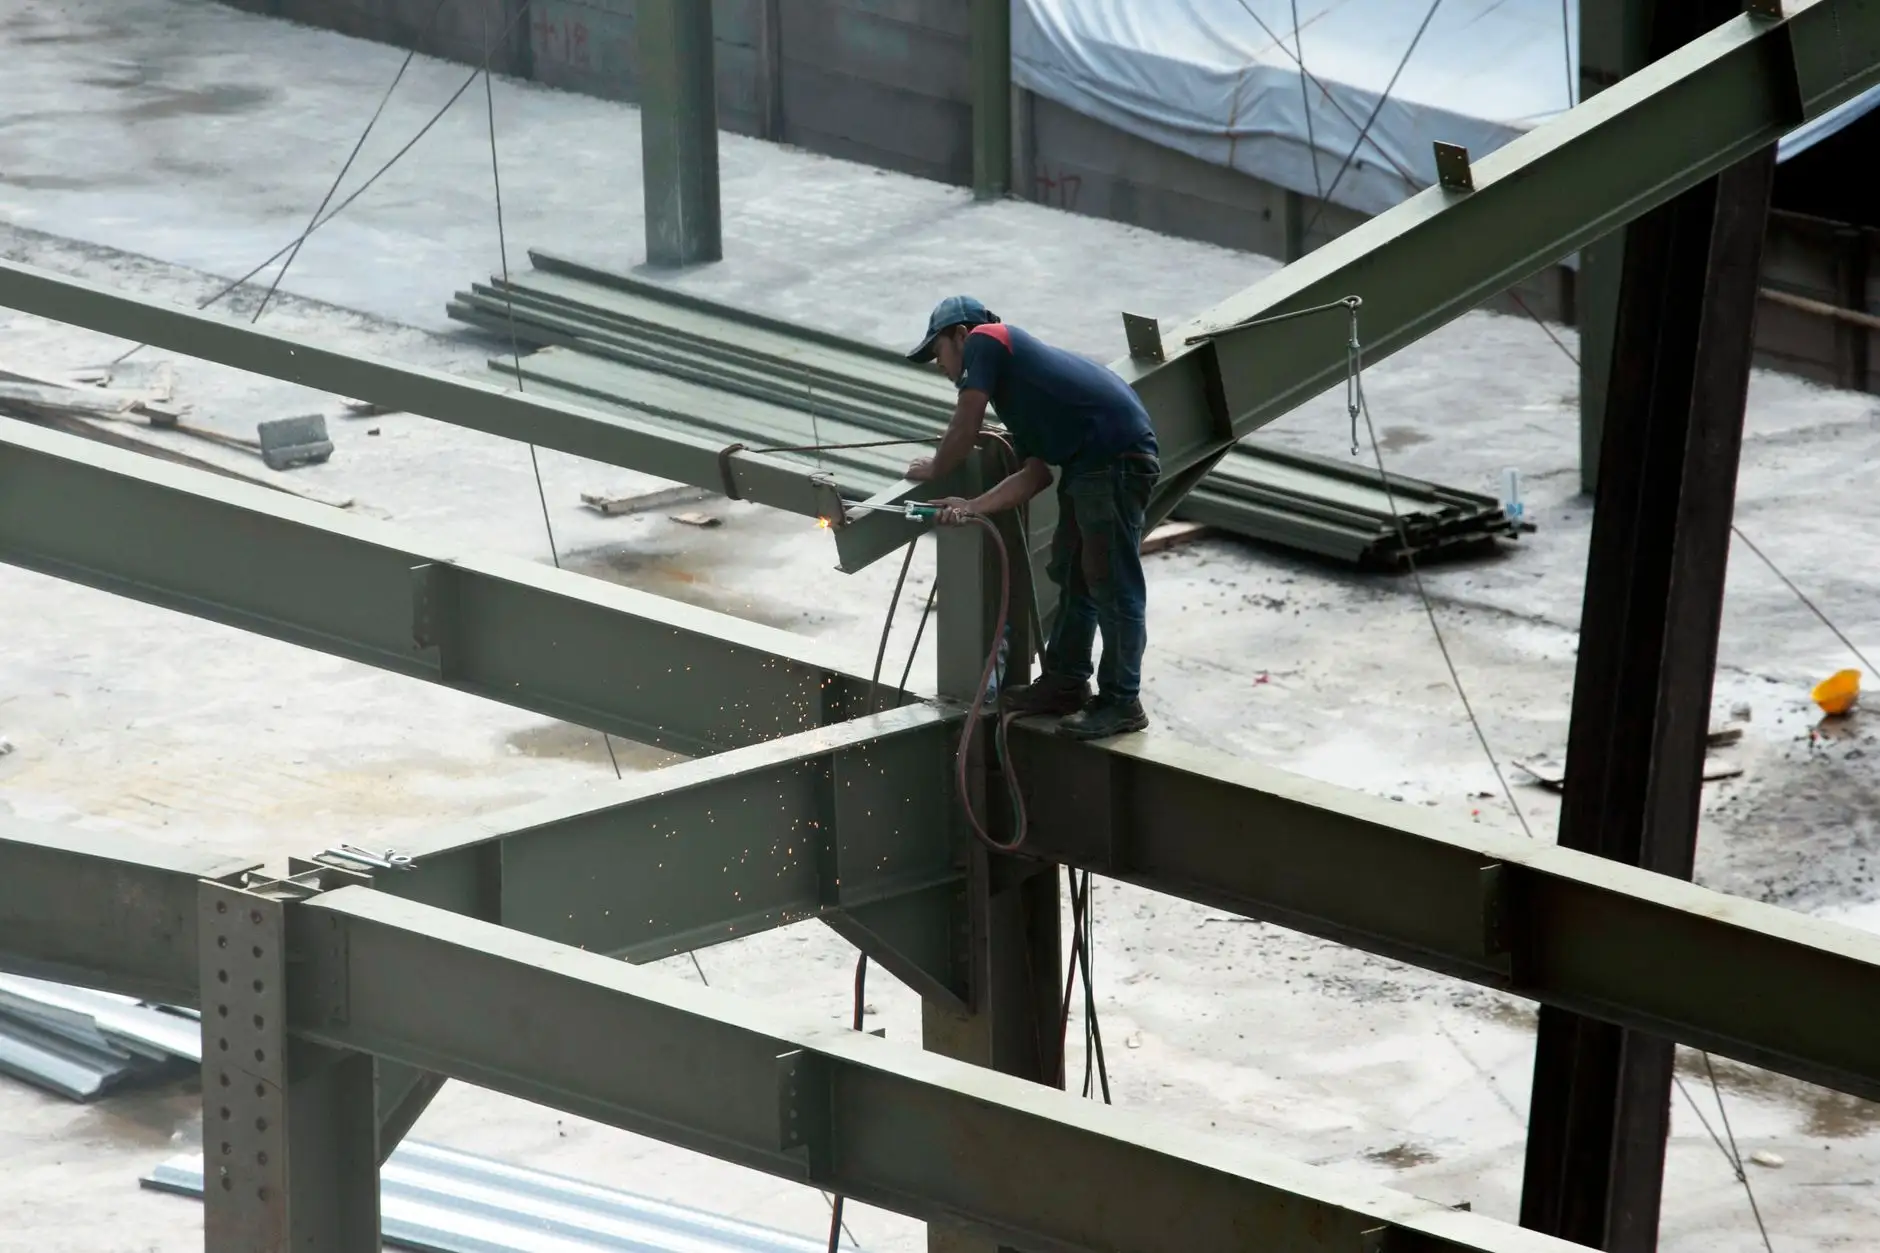
钢结构网架的质量,七分靠管理、三分靠焊接。很多项目在验收阶段才发现焊缝返修率居高不下,追根溯源往往是网架加工厂的质量管理体系没有真正落到工序上。徐州峰华钢结构网架加工厂结合多年球形网架与螺栓球网架的生产实践,梳理出一套可执行的质量控制逻辑,供行业同仁参考。
一、质量管理体系要卡住三个关键节点
网架产品的质量不是靠终检"挑"出来的,而是靠过程"控"出来的。我们通常把管控重心放在三个节点:
- 原材料入厂复验:钢材的材质证明、屈服强度、碳当量逐批核对,焊材按批次做熔敷金属试验,杜绝"以次充好"流入下料工序;
- 工序自检与交接检:下料、组对、焊接、除锈涂装各工序设置停止点,上道工序不合格不得转入下道;
- 无损检测闭环:焊缝检测发现缺陷后,返修方案、返修记录、复检结果必须形成闭环台账。
这三步看似基础,但真正执行到位的网架加工企业并不多。体系文件写得再漂亮,不如把检验记录做到可追溯。
二、焊缝检测标准与工艺要点
钢结构网架的焊缝质量直接决定结构安全。按照GB 50205与GB/T 11345的要求,一、二级焊缝应进行超声波探伤,一级焊缝探伤比例100%,二级焊缝20%。对于球形网架的节点焊接,我们重点关注几个易出问题的部位:
- 钢管与锥头的相贯线焊缝,坡口角度和钝边尺寸偏差容易造成未熔合;
- 焊接顺序不当引起的焊接应力集中,需采用对称施焊、分段退焊;
- 厚板焊接的层间温度控制,预热温度一般不低于100℃,层间温度不超过230℃。
在网架制作环节,我们要求焊工持证上岗并做首件评定,焊缝外观检查100%覆盖,咬边深度超过0.5mm即判定不合格。
三、从设计到安装的协同控制
网架设计阶段就应考虑加工与检测的可实施性。比如螺栓球节点的螺栓孔角度公差,若设计公差过严而加工设备精度不足,现场网架安装就会出现高空对孔困难。徐州峰华在承接某体育馆球形网架项目时,通过设计交底提前优化了高强螺栓的螺纹旋入深度与锥头配合间隙,将现场拼装的一次合格率提升到98%以上,焊缝超声波探伤一次合格率达到96%。
质量管理的本质是把标准变成习惯。对于网架加工厂而言,焊缝检测标准不是挂在墙上的条文,而是要嵌入每一道工序、每一份记录里的动作。把体系做实,把检测做细,钢结构网架的安全才有真正的落脚点。
关键词:网架加工厂,球形网架,螺栓球网架,网架加工,网架设计,网架制作,网架安装,钢结构网架