很多项目方在筛选网架加工厂时,习惯把注意力放在报价和产能上,却忽略了一个更关键的问题:质量管理体系是否真正落地。一套钢结构网架从网架设计到网架安装,中间要经过几十道工序,任何一道失控都可能在吊装阶段集中暴露。徐州峰华钢结构网架加工厂结合多年生产实践,聊聊质量管控与工艺执行中的核心要点。
一、质量体系不是文件柜里的手册
网架行业的质量管理体系,核心在于"可追溯"。以螺栓球网架为例,一颗M20高强度螺栓从原材料入库到成品出厂,需要经过材质复验、螺纹精度检测、表面硬度抽检、抗拉载荷试验等环节。体系的作用是让每批螺栓都能对应到炉批号、热处理记录和检测报告。我们厂的做法是工序流转卡随工件走,哪道工序、哪个班组、哪台设备,全部留痕。这样即便后期出现配合问题,也能快速定位是加工偏差还是现场安装应力导致。
二、关键工序的工艺管控要点
钢结构网架的精度,很大程度上取决于杆件下料和球节点加工这两端。实操中我们重点盯住三个控制点:
- 下料精度:钢管切断采用数控带锯,长度公差控制在±1mm以内,端面垂直度偏差不超过0.5mm,否则后续坡口和焊接会累积误差。
- 螺栓球加工:螺纹孔夹角偏差是球形网架现场拼装顺畅与否的关键,我们控制在±15′以内,孔端面与球心距离公差±0.2mm。
- 焊接球与封板:焊缝按二级焊缝标准进行超声波抽检,封板与钢管组对间隙严格按工艺卡执行,避免虚焊。
这些数据听起来细碎,但正是网架制作阶段最容易松动的环节。工艺管控的本质,是把"差不多"变成"有据可查"。
三、设计协同与安装反馈的闭环
不少质量问题并非出在车间,而是网架设计与加工脱节。比如设计给出的杆件长度未考虑焊接收缩量,或者螺栓球孔位方向与现场吊装顺序冲突。成熟的网架加工厂会在深化设计阶段介入,用BIM模型做碰撞检查和拼装模拟,把安装逻辑前置到加工环节。徐州峰华在承接项目时,会与设计方核对支座节点、临时支撑位置和分段吊装方案,减少现场二次改配。
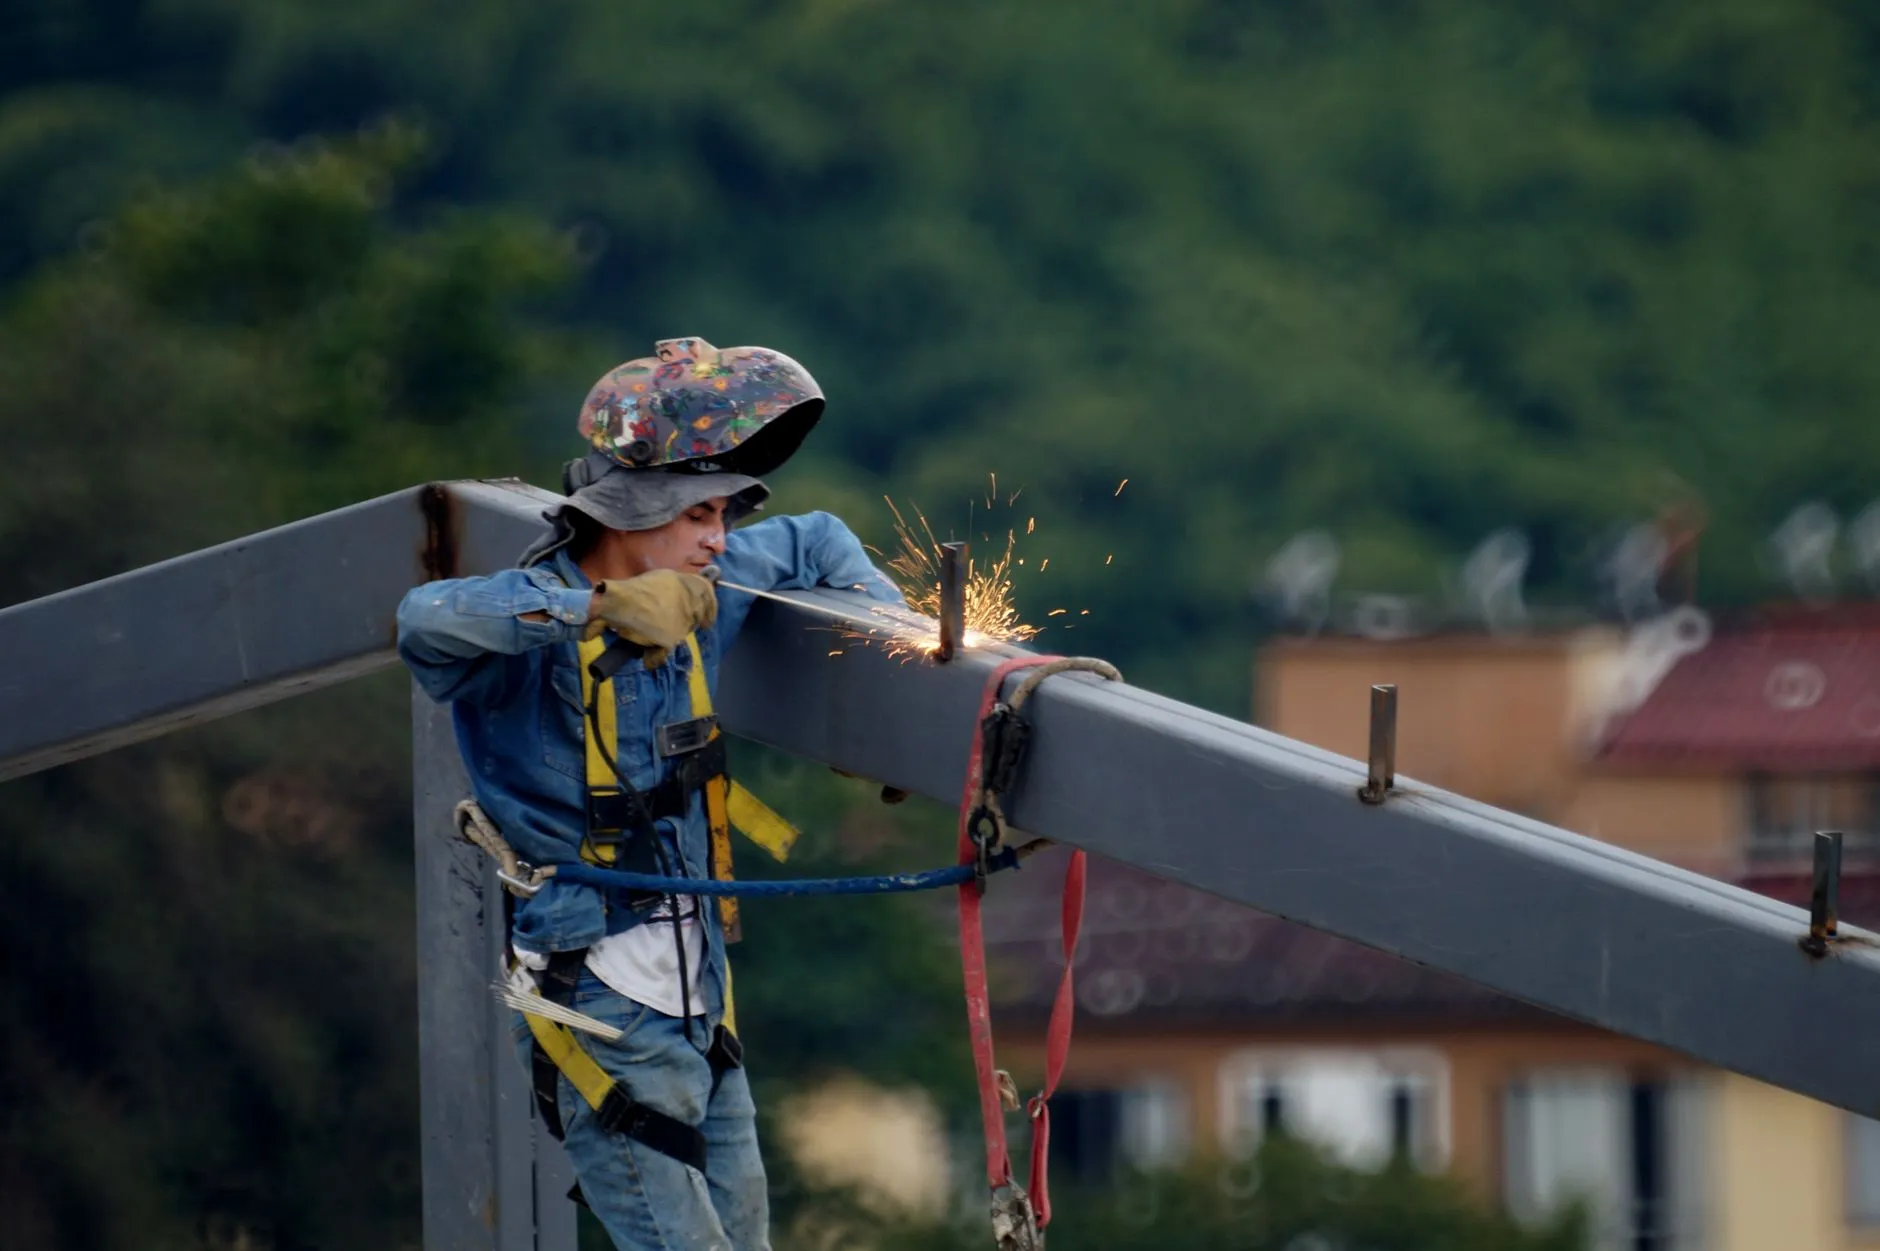
从数据对比看,经过深化协同的项目,现场因杆件不匹配导致的返工率通常能控制在1%以下,而未做拼装模拟的项目,这一比例可能达到3%—5%。对于大跨度钢结构网架,返工不仅增加成本,更影响工期节点。
网架安装阶段同样是质量体系的延伸。我们建议项目方在进场验收时重点核对三份资料:原材料复验报告、螺栓球螺纹精度检测记录、焊缝无损检测报告。这三项过关,网架的骨架质量基本有了保障。质量管理没有捷径,靠的是每道工序的较真和每批数据的留存。
关键词:网架加工厂,球形网架,螺栓球网架,网架加工,网架设计,网架制作,网架安装,钢结构网架