在螺栓球网架项目中,杆件与球节点的螺栓孔对位精度直接决定现场拼装能否顺利推进。不少施工方反馈,同一批图纸在不同网架加工厂做出来的构件,现场安装的顺畅程度差异明显——有的项目高空对孔一次到位,有的却需要人工扩孔甚至返工。这背后的分水岭,往往在于加工厂数字化生产线的成熟度。
传统加工模式的精度瓶颈
钢结构网架的精度控制难点集中在螺栓球网架的球节点加工与杆件端部锥头/封板的配合上。传统模式下,球体锻打后依靠普通车床加工螺栓孔,工人凭经验找正,角度偏差常在15′~30′之间浮动;杆件下料则多采用半自动切割,长度累积误差可达±2mm。单件看似乎尚可接受,但当数千根杆件在现场汇聚时,误差叠加会直接导致网架安装阶段出现“装不上、拆不下”的尴尬局面。
更隐蔽的问题在于数据断层。网架设计出图后,加工环节若依赖人工翻样、手工编程,二次录入错误率难以压降。一个螺栓孔的角度标注看错,整根杆件就报废,工期与成本双输。
数字化产线如何重塑精度控制
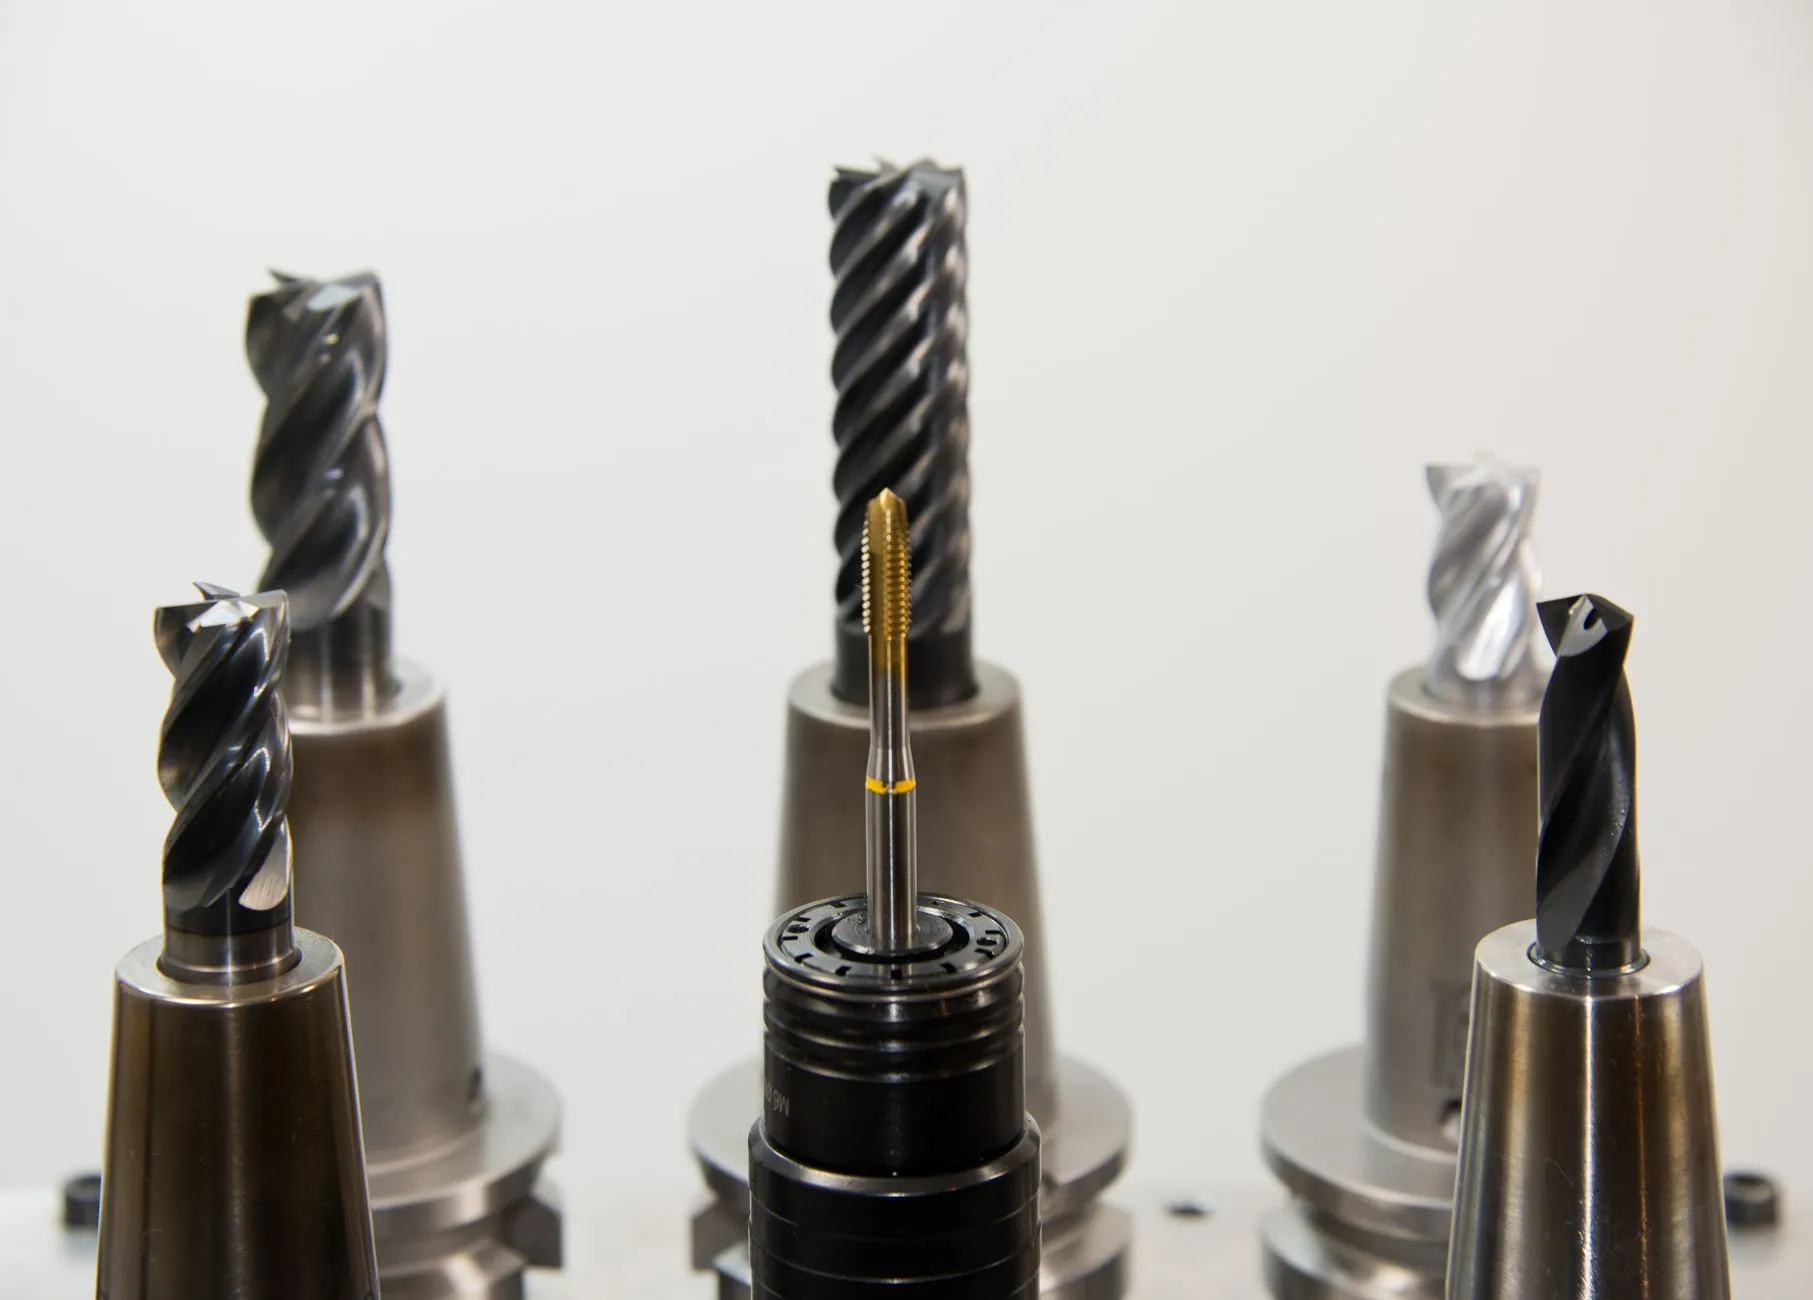
近几年头部网架加工厂的产线升级,核心不是简单换几台数控设备,而是打通“设计数据→加工指令→检测反馈”的闭环。以螺栓球加工为例,数控球节点专机配合五轴联动,螺栓孔角度定位精度可稳定控制在±5′以内,孔距公差压到±0.1mm。杆件端部则采用数控相贯线切割机或带视觉定位的机器人焊接工作站,下料长度误差收敛至±0.5mm量级。
关键的技术跃迁发生在数据链上。网架设计模型(如Tekla、SFCAD或3D3S)经专业软件解析后,可直接生成球节点加工代码和杆件下料清单,省去人工翻样环节。这套流程在网架制作阶段带来的不只是效率提升——数据一次录入、全程复用,从源头消灭了翻样错误。对于球形网架这类杆件规格多、角度变化密集的体系,数字化产线的优势尤其突出。
在线检测与误差补偿
精度不只是“加工得准”,还包括“知道准不准”。升级后的产线通常在关键工序后配置在线检测工位:球节点用激光扫描仪复核孔位角度,杆件用视觉测量系统校验长度与端面垂直度,检测数据实时回传至MES系统。一旦发现超差趋势,系统自动触发刀具补偿或参数修正。这种“加工—检测—补偿”的闭环,让批量生产中的精度漂移被及时遏制,而不是等到成品抽检才发现整批偏位。
对网架加工厂的实际价值
从项目视角看,数字化产线带来的精度红利最终体现在三个层面:
- 现场安装效率:螺栓球网架的高空对孔一次成功率显著提升,减少扩孔、换件等返工动作,吊装窗口期更可控。
- 质量一致性:批量杆件与球节点的互换性增强,即便现场出现个别构件损伤,补件也能快速匹配,不必整批调整。
- 复杂造型适应性:球形网架、异形曲面网架对杆件角度和长度的差异化要求高,数字化产线切换规格的成本低,小批量多规格订单不再“不划算”。
徐州峰华钢结构网架加工厂在产线升级中,将数控球节点加工、杆件自动下料与数据贯通作为重点方向,目的正是让网架加工环节的精度从“依赖老师傅手感”转向“依赖设备与数据的一致性”。对于设计方和施工方而言,选择加工厂时不妨多问一句:球节点孔位角度公差控制在多少?杆件下料是否由设计模型直接驱动?这些细节,往往比报价单上的数字更能决定项目成败。
数字化产线不是一次性投入的“面子工程”,而是持续迭代的能力底座。随着网架设计软件与加工设备的数据接口日趋标准化,未来加工厂的竞争力将越来越体现在从模型到构件的精度保真能力上——这对球形网架、螺栓球网架等对精度敏感的体系来说,意义尤为深远。
关键词:网架加工厂,球形网架,螺栓球网架,网架加工,网架设计,网架制作,网架安装,钢结构网架